


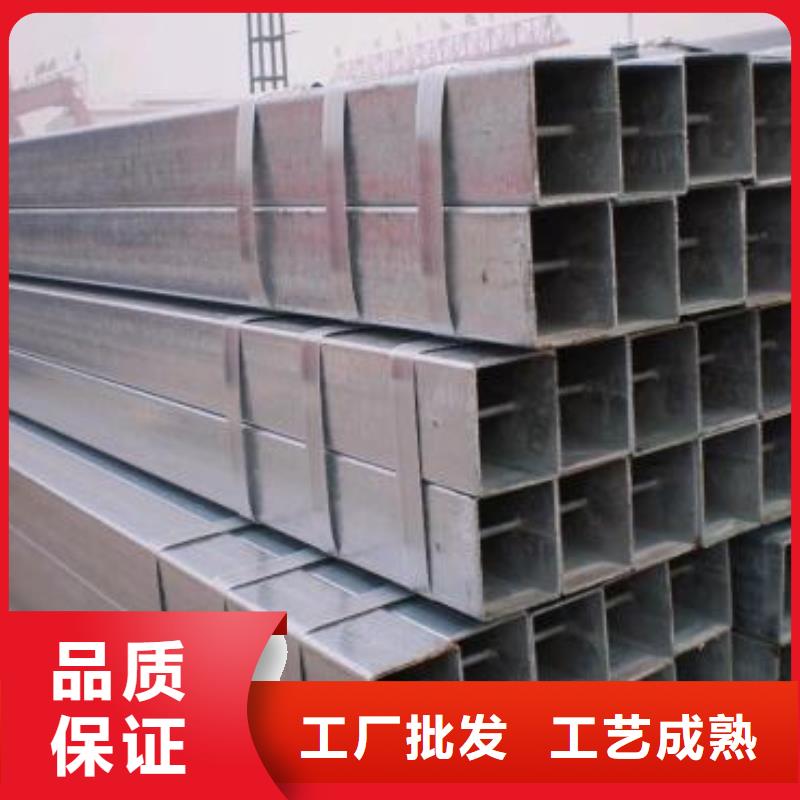

图文介绍虽好,但视频更能展现小口径镀锌方管2寸热镀锌管产品的全貌。我们为您准备了详细的产品视频,点击观看,让产品介绍更加生动直观。
以下是:江苏淮安小口径镀锌方管2寸热镀锌管的图文介绍


购买须知
一、起订量:我公司 无缝方矩管、光亮精密管、厚壁无缝方管、大口径合金钢管、油缸管、方矩合金管产品有库存标准款和定制款,定制款可来图,或者根据您的需求定制。
二、报价:价格根据客户 无缝方矩管、光亮精密管、厚壁无缝方管、大口径合金钢管、油缸管、方矩合金管下单数量以及材质、尺寸、颜色等要求核算,网上报价为参考价格。
三、下单方式:下单以双方签字盖章的合同为准。
四、付款方式:银行转帐汇款,30%预付款,尾款付清发货。
五、货期:根据 无缝方矩管、光亮精密管、厚壁无缝方管、大口径合金钢管、油缸管、方矩合金管生产任务排单,正常交货时间为收到定金起1-20天。
六、运输方式:物流或者快递送货上门,物流费用我公司承担。
七、售后服务: 无缝方矩管、光亮精密管、厚壁无缝方管、大口径合金钢管、油缸管、方矩合金管售出若无质量问题,概不退换;若为本公司 无缝方矩管、光亮精密管、厚壁无缝方管、大口径合金钢管、油缸管、方矩合金管产品质量问题,本公司负责维修或者退换,所产生费用本公司负责。
八、其他未尽事项由双方协商解决


棚的外表面被润滑并且不容易脱落,因此延长了棚膜的使用寿命。运输和安装方便,通过折弯机,天花板高度,弧度,肩高,视点可任意曲折。结构管两端的橡胶和塑料塞用粘合剂密封,以完全覆盖金属表面,从而使地下部分永不生锈。脚手架中心没有支柱,大大增加了栽培面积,节省了工作量,可以机械操作,提高了工作效率。
投资少,工厂规划可大可小,厂房可200平方米,原材料在县级以上城市。生产效率高。根据蔬菜大棚的跨度,壁厚可以任意调节。成本低,可根据大跨度,小规格和大钢管标准来选择可以收回,可以收回三分之一的投资。
以上资料均由温室整理。温室,温室配件,温室框架,温室配件,温室框架,温室,玻璃温室,温室蔬菜,花棚,温室花卉等。
主要配件:宝膜,防雾膜,阻隔寿命,遮阳网,铝箔遮阳网,隔热材料,车顶槽,车顶槽支架,卡槽,挡圈,盖黄,拉簧,风夹,引出几种钢,烟斗,太阳轮。在棚子的驱动侧,有铝,苗床,弯板机,压膜绳,防虫网,筛网,温室桁架,拱管箍,卷膜机,电动卷膜和拉帘电机。
投资少,工厂规划可大可小,厂房可200平方米,原材料在县级以上城市。生产效率高。根据蔬菜大棚的跨度,壁厚可以任意调节。成本低,可根据大跨度,小规格和大钢管标准来选择可以收回,可以收回三分之一的投资。
以上资料均由温室整理。温室,温室配件,温室框架,温室配件,温室框架,温室,玻璃温室,温室蔬菜,花棚,温室花卉等。
主要配件:宝膜,防雾膜,阻隔寿命,遮阳网,铝箔遮阳网,隔热材料,车顶槽,车顶槽支架,卡槽,挡圈,盖黄,拉簧,风夹,引出几种钢,烟斗,太阳轮。在棚子的驱动侧,有铝,苗床,弯板机,压膜绳,防虫网,筛网,温室桁架,拱管箍,卷膜机,电动卷膜和拉帘电机。


镀锌带焊管以其壁厚大、材质好、加工工艺稳定,成为目前国内外大型油气输送工程的 钢管。在镀锌带焊管接接头中,焊缝和热影响区是容易产生各种缺陷的地方,而焊接咬边、气孔、夹渣、未熔合、未焊透、焊瘤、烧穿、焊接裂纹是主要焊接缺陷形式,也常常是使直缝埋弧焊管发生质量事故的起源。
镀锌带焊管质量控制措施为:
1、焊接前质量控制
1)首先要把好原材料质量关,经检验合格后方能正式进入施工现场,坚决杜绝使用不合格钢材。
2)其次是对焊接材料的管理。检查焊接材料是否为合格产品,储存和烘焙制度是否执行,发放的焊接材料表面是否清洁无锈,焊条的药皮是否完好、有无霉变。
3)再次是焊接区清洁管理。检查焊接区的清洁质量,不得有水、油、铁锈和氧化膜等污物,这对防止焊缝外部缺陷的产生有重要作用。
4)选择合适的焊接方法,应实行先试焊、后施焊原则。
2、焊接中的质量控制
1)根据焊接工艺规程复核焊丝和焊剂的规格是否正确,防止错用焊丝和焊剂而造成焊接质量事故。
镀锌带焊管焊接质量控制措施
2)对焊接环境进行监督,当焊接环境不好(温度低于0℃、相对湿度大于90%)时应采取相应措施后进行焊接。
3)预焊前先检验坡口尺寸,包括间隙、钝边、角度及错口等是否符合工艺要求。
4)在埋弧自动内外焊接过程中选用的焊接电流、焊接电压、焊接速度等工艺参数是否正确。
5)监督焊接人员在埋弧自动内外焊接时充分利用钢管管端引弧板长度,加强内外焊接时引弧板的使用效率,这有助于提高管端焊接质量。
6)监督焊接人员在补焊时是否先将熔渣清理干净、是否已彻底处理接头,坡口处是否有油、铁锈、渣、水、漆等污物。
